想要深入了解不锈钢管,镜面不锈钢板质量看得见产品的各项功能和特点?我们为您准备了精彩视频,不容错过!
以下是:江苏南通不锈钢管,镜面不锈钢板质量看得见的图文介绍
316不锈钢板生产制作经验品质好放心选择


316不锈钢板的详细介绍
支持拿样量大从优

展望未来,昌盛源不锈钢板生产厂家(南通市分公司)将继续坚持以“的 南通本地附近不锈钢复合板、南通本地不锈钢彩色装饰板、江苏南通本地不锈钢拉丝加工产品与周到的服务”为核心,清晰的展现发展蓝图!我们相信有您的支持我们会做的更好!
昌盛源不锈钢板生产厂家(南通市分公司)
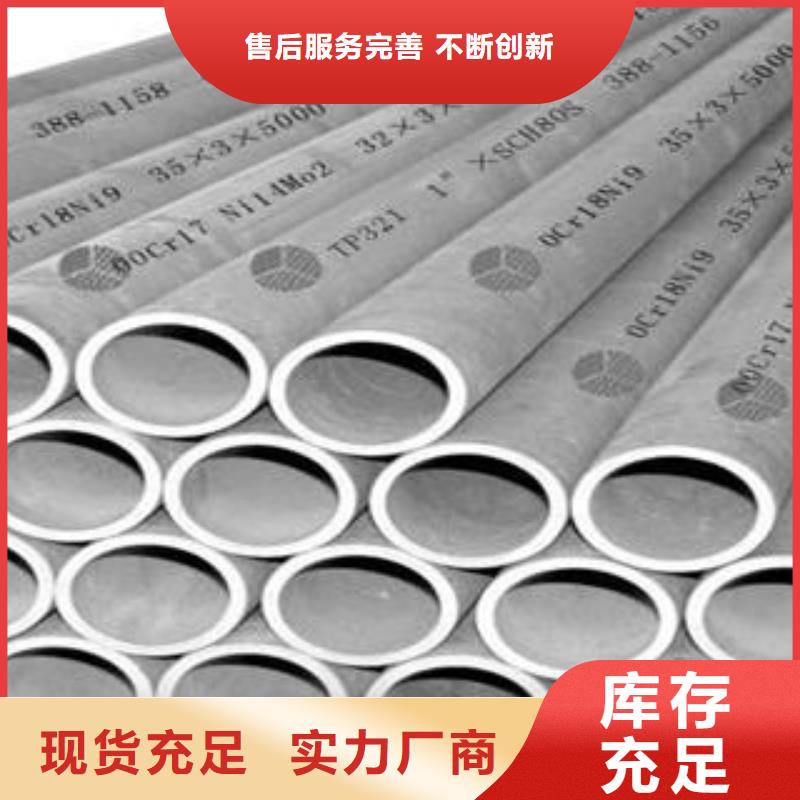
产品实拍图片
从事316不锈钢板行业多年品质值得信赖


我们经常可以发现不锈钢焊管在冷拔或冷轧后会出现头尾增厚的问题,退火前我们需要用砂轮机切掉不锈钢焊管厚的这部分,并对两端进行打磨。您知道为何会出现壁厚增加的现象吗?这部分增厚长度又如何计算?,由于不锈钢焊管前、后端处于张力建立和消失的两个不稳定阶段,此时不锈钢焊管所受的张力比中间处于稳定轧制阶段的要小,结果造成不锈钢焊管前、后端的管壁厚度比中间的略厚,使切头、切尾长度增加,金属消耗增多。那么,如何计算不锈钢焊管轧制过程中头尾增厚的长度?不锈钢工业焊管两端增厚长度,一般随总变形量、机架间距、平均张力系数和轧制速度的增大而增加,但随单机架的减径率、S/D值、轧辊理想直径和摩擦系数的增大而减短。此外,合金钢不锈钢焊管的增厚长度通常比碳钢大,实际生产计算时可采用经验估算。由于单价比较高,因此在对不锈钢焊管头尾增厚部分进行切除时有着严格的工艺要求,若是切的过多会对不锈钢焊管整体长度产生影响,但若是切的太少也会导致增厚部分过多,这也不符合生产要求。